This is default featured slide 1 title

Go to Blogger edit html and find these sentences.Now replace these sentences with your own descriptions.

This is default featured slide 2 title

Go to Blogger edit html and find these sentences.Now replace these sentences with your own descriptions.

This is default featured slide 3 title

Go to Blogger edit html and find these sentences.Now replace these sentences with your own descriptions.

This is default featured slide 4 title

Go to Blogger edit html and find these sentences.Now replace these sentences with your own descriptions.

This is default featured slide 5 title

Go to Blogger edit html and find these sentences.Now replace these sentences with your own descriptions.

วันอาทิตย์ที่ 22 มิถุนายน พ.ศ. 2557

Load cell โหลดเซลล์

โหลดเซลล์ (Load cell )

โหลดเซลล์ คือ เซนเซอร์ที่สามารถแปลงค่าแรงกด หรือแรงดึง เป็นสัญญาณทางไฟฟ้าได้ เหมาะสำหรับการทดสอบคุณสมบัติทางกลของชิ้นงาน (Mechanical Properties of Parts) โหลดเซลล์ถูกนำไปใช้ในอุตสาหกรรมหลากหลายประเภท ได้แก่ การชั่งน้ำหนัก การทดสอบแรงกดของชิ้นงาน การทดสอบความแข็งแรงของชิ้นงาน การทดสอบการเข้ารูปชิ้นงาน(Press fit) ใช้สำหรับงานทางด้านวัสดุ โลหะ ทดสอบโลหะ ชิ้นส่วนรถยนต์ วิศวกรรมโยธา ทดสอบคอนกรีต ทดสอบไม้ ฯลฯ แบ่งออกเป็น 5 แบบ ดังนี้

โหลดเซลล์แบบสเตรนเกจ (Strain Gauge Load cell) หลักการของโหลดเซลล์ ประเภทนี้ก็คือ เมื่อมีน้ำหนักมากระทำ ความเครียด(Strain) จะเปลี่ยนเป็นความต้านทานทางไฟฟ้าในสัดส่วนโดยตรงกับแรงที่มากระทำ ปกติแล้วมักจะใช้เกจวัดความเครียด 4 ตัว (วงจร Wheatstone Bridge Circuit) ในการวัดโดยเกจตัวต้านทานทั้งสี่จะเชื่อมต่อเข้าด้วยกันเพื่อใช้แปลงแรงที่กระทำกับตัวของมันไม่ว่าจะเป็นแรงกดหรือแรงดึงส่ง สัญญาณออกมาเป็นแรงดันไฟฟ้า โดยที่แรงดันไฟฟ้าที่ได้จะมีหน่วยเป็น mV/V หมายความว่า ถ้าจ่ายแรงดัน 10 V ให้กับ Load cell ที่มี Spec. 2 mV/V ที่ Full load สมมุติว่าน้ำหนักเป็น 2,000 กิโลกรัม
ดังนั้นเมื่อมีแรงกระทำต่อ Load cell ที่น้ำหนัก Full load สัญญาณที่จะได้ก็จะได้เท่ากับ 20 mVซึ่งก็พอจะแจงคร่าวๆ คือ

0 Kg = 0 mV
1000 Kg = 10 mV
2000 Kg = 20 mV

โหลดเซลล์แบบไฮดรอลิก (Hydraulic Load Cell) ลักษณะของการทำงานก็คือจะวัดน้ำหนักจากการเปลี่ยนแปลงความดันของของเหลวภายในระบบเมื่อมีแรงมากระทำที่แท่นรับน้ำหนักในโหลดเซลล์แบบไฮดรอลิกที่มีแผ่นไดอะแฟรม โดยแรงจะถูกส่งผ่านลูกสูบเป็นผลให้ของเหลวภายในช่องแผ่นไดอะแฟรมถูกกดอัด ซึ่งการวัดแรงที่เกิดขึ้นสามารถวัดได้จากความดันของของเหลวความสัมพันธ์ระหว่างแรงกระทำกับแรงดันของของเหลวนี้ มีลักษณะเป็นแบบเชิงเส้นและไม่ขึ้นกับอุณหภูมิและปริมาณของของเหลวในกระบอกสูบโดยปกติโหลดเซลล์แบบนี้จะความแม่นยำ(Accuracy) ในการวัดอยู่ที่ประมาณ 0.3 % ที่ Full Scale ซึ่ง ระดับความแม่นยำนี้ก็เป็นที่ยอมรับได้ในงานอุตสาหกรรมทั่วไป

ข้อดีของโหลดเซลล์แบบนี้คือ สามารถที่จะใช้ในพื้นที่ที่อันตราย(Hazardous Area) เช่น พวกโรงงานที่มีวัตถุไวไฟต่างๆ เนื่องจาก Load cell แบบนี้ไม่ต้องใช้ไฟฟ้าในการวัด

สำหรับข้อเสียของโหลดเซลล์แบบไดอะแฟรมนี้ คือสามารถรับแรงสูงสุดได้ไม่เกิน 1000 psig เท่านั้นครับซึ่งจะไม่เหมาะกับการใช้ในงานที่ต้องการวัดแรงดันสูง

โหลดเซลล์แบบนิวแมติก(Pneumatic Load cell) ซึ่งจะทำงานโดย ใช้หลักการสมดุลแรงเช่น
เดียวกับแบบไฮดรอลิก แต่ต่างกันที่ โหลดเซลล์แบบนี้จะมีความแม่นยำกว่าแบบไฮดรอลิก เพราะว่า มีการใช้ช่องว่างหลายช่อง ในการหน่วงความดันของ
ของเหลวเพื่อลดแรงสั่นสะเทือน โหลดเซลล์แบบนี้ มักจะใช้วัดสิ่งของที่มีน้ำหนักไม่มากนักในงาน อุตสาหกรรมที่ต้องการความสะอาดและความปลอดภัยสูง

สำหรับจุดเด่นของโหลดเซลล์แบบนี้ คือ สามารถทนแรงกระแทกได้สูงและไม่ไวต่อการเปลี่ยนแปลงของอุณหภูมินอกจากนี้ ในระบบนิวเมติก จะไม่ใช้ของเหลวในเครื่องมือวัด เหมือนกับระบบไฮดรอลิก ทำให้ไม่มีของเหลวมาปนเปื้อนโดนสิ่งที่ต้องการจะวัดในกรณีที่ไดอะแฟรมมีการแตกร้าว

สำหรับข้อเสีย ของ Load cell แบบนี้มีคือความเร็วในการตอบสนองต่ำและต้องใช้งานในสภาวะแวดล้อมที่สะอาดปลอดความชื้น อีกทั้งยังจะต้องมีการควบคุมอากาศหรือไนโตรเจนภายในเครื่องให้เหมาะสม

ไพโซรีซิสทีฟ (PiezoreSistive)ซึ่งมีการทำงานเหมือนกับเกจวัดความเครียด แต่ไพโซรซิสทีฟ สามารถผลิตสัญญาณออกมาได้ในระดับสูงจึงเหมาะสำหรับ เครื่องชั่งน้ำหนักที่ไม่ซับซ้อนในการวัดเนื่องจากสามารถต่อเข้าโดยตรงกับส่วนแสดงผล อย่างไรก็ตามเครื่องมือวัดลักษณะนี้ได้รับความนิยมลดลงเรื่อย ๆ เพราะตัวขยายสัญญาณที่มีคุณภาพดีนั้นมีราคาถูกลง นอกจากนี้ ไพโซรีซิสทีฟ (PiezoreSistive) ยังมีข้อเสียคือความสัมพันธ์ระหว่างสัญญาณที่ออกกับน้ำหนักที่ วัดมีลักษณะไม่เป็นเชิงเส้น

แมกเนโตสเตร็กทีฟ (Magnetostrictive)การทำงานของเซนเซอร์แบบนี้ขึ้นอยู่กับ การเปลี่ยนแปลงในการแผ่สัญญาณแม่เหล็กของแม่เหล็กถาวรที่อยู่ภายใต้แรงที่มากระทำแรงทำให้เกิดการผิดรูปของสนามแม่เหล็กและจะให้เกิดสัญญาณที่เป็นสัดส่วนโดยตรงต่อแรงที่มากระทำ ซึ่งจะใช้ หลักการการเหนี่ยวนำสนามแม่เหล็กนั่นเองครับโดยอุปกรณ์ลักษณะนี้จะตรวจวัดการเคลื่อนที่ของแกนแม่เหล็ก และวัดการเหนี่ยวนำของขดลวดแม่เหล็กไฟฟ้าที่เปลี่ยนไป ในที่นี้การเคลื่อนที่ของแกนเหล็กจะแปรผันโดยตรงกับน้ำหนักที่วัดนั่นเองสำหรับโหลดเซลล์รูปแบบนี้มีความทนทานมากและยังคงมีใช้อยู่มากโดยเฉพาะอย่างยิ่งในอุตสาหกรรมรีดโลหะ

วันศุกร์ที่ 30 ธันวาคม พ.ศ. 2554

Conversion Unit แปลงหน่วยต่างๆ


    Pressure-conversion-chartFull page fax print Full page fax printFull page fax printFull page fax printFull page fax print
LPG-Conversion-Table
Metric-to-Imperial1 Metric-to-Imperial-2-1    
Full page fax print
Vapour-Pressures-of-LP-Gases

วันพุธที่ 16 กุมภาพันธ์ พ.ศ. 2554

ความรู้ทั่วไปเกี่ยวกับงานท่อ

1.คำและความหมาย (Terminology)
                การแปลคำศัพท์เทคนิคภาษอังกฤษเป็นภาษาไทย ให้กระชับและเข้าใจง่าย เป็นเรื่องที่มีปัญหามาโดยตลอด  บางครั้งอาจทำให้ผู้อ่านเกิดความสับสนหรือเข้าใจผิด  ดังนั้นจึงขอให้ท่านผู้อ่านใช้คำแปลและ/หรือความหมาย  ที่ได้อธิบายต่อไปนี้  ในการทำความเข้าใจเนื้อหาข้อมูล และตาราง
Englishไทยความหมาย
Alloy  Steelเหล็กกล้าผสมเหล็กกล้าที่มีการผสมธาตุอื่นนอกจากคาร์บอน เพื่อเพิ่มคุณสมบัติของเหล็กทั้งในเชิงกายภาพและทางเคมี
Butt Weldต่อชนเชื่อม 
Beveled Endปลายบากปลายท่อหรือ Fittings ที่บากเป็นมุมเพื่อเตรียมไว้ในการเชื่อมต่อชน
Couplingข้อต่อตรงอุปกรณ์ที่ใช้ในการต่อตรง มีปลายเป็นเกลียวตัวเมีย หรือมีปลายเป็น Socket
Cast Ironเหล็กหล่อเหล็กที่มีส่วนผสมของคาร์บอนเกินกว่า 2.0%
Cast  Steelเหล็กเหนียวหล่อ
-
Dimensionมิติได้แก่ ความกว้าง,ความยาว,ความสูง เป็นต้น มักสับสนกับคำว่า ขนาด ซึ่งภาษาอังกฤษใช้คำว่า Size
Ductile Cast Ironเหล็กหล่อเหนียว
-
Elbowข้องออุปกรณ์ที่ใช้ในการเปลี่ยนทิศทางการเดินท่อ
End Connectionชนิดของปลายเป็นการระบุชนิดของปลายอุปกรณ์ท่อ เช่น BW , SW หรือ Flange เป็นต้น
Fittingฟิตติ้งอุปกรณ์ที่ใช้ในการเดินท่อตรง,เลี้ยว,ลด,แยก ฯลฯ ได้แก่ Elbows,Reducers,Tees,Cross,Coupling และ Cap เป็นต้น
-อุปกรณ์ท่อได้แก่ Fittings , Flanges , Valves , Studs-Nuts และGaskets เป็นต้น
Flat Faceหน้าเรียบผิวหน้าของหน้าแปลนเป็นแบบเรียบ
Forged Steelเหล็กขึ้นรูปเหล็กที่ผลิตโดยการขึ้นรูป ณ อุณหภูมิสูง
Nippleข้อต่ออุปกรณ์ข้อต่อที่มีปลายเป็นเกลียวตัวผู้
NPT-มาตรฐานเกลียวท่อของ ASME เป็นเกลียวแบบ Taper
Pipe ,Tubeท่อผลิตภัณฑ์ทรงกลวงที่มีความยาวต่อเนื่อง
P-T Rating-ย่อมาจาก Pressure - Temperature Rating เป็น ค่าความดันสูงสุดโดยประมาณ (maximum working pressure) ที่อุปกรณ์ท่อทนได้อย่างต่อเนื่อง ณ อุณหภูมิที่กำหนด
Plain Endปลายตัดปลายท่อที่ตัดตรง ไม่มีการบากมุม
Raised Faceหน้ายกผิวหน้าของหน้าแปลน ยกต่างระดับ
Reducerข้อลดอุปกรณ์ที่ใช้ต่อท่อต่างขนาดกัน
Sizeขนาดขนาดที่ผลิตตามมาตรฐาน เช่น NPS 8 ,DN 200 เป็นต้น
Socket Weldสวมเชื่อม-
Steelเหล็กกล้าเหล็กที่มีส่วนผสมของคาร์บอนไม่เกิน 2.0 %
Stainless Steelเหล็กกล้าไร้สนิมเหล็กกล้าที่ผสมโครเมียมอย่างน้อย 10.5%
Teeสามทางอุปกรณ์ที่ใช้ต่อท่อแยก
Thread,Screwเกลียว-
Valvesวาล์วประตูน้ำ
Valve Bodyเรือนวาล์ว-
กรรมวิธีผลิตท่อเหล็ก
(Steel Pipe Manufacturing Process)
             ท่อเหล็กกล้าที่ใช้งานอยู่ในปัจจุบัน แบ่งตามกรรมวิธีการผลิตได้เป็น 2 กลุ่มหลักๆ คือ ท่อเชื่อมตะเข็บ (Welded pipe) และท่อไร้ตะเข็บ (Seamless pipe)
             1.ท่อเชื่อมตะเข็บ (Welded pipe)
              ท่อชนิดนี้ผลิตโดยการนำแผ่นเหล็กมาม้วน – เชื่อม ซึ่งวิธีการม้วนทำให้ทั้งม้วนตามแนวยาว หรือม้วนแบบ Spiral ท่อตะเข็บแบ่งประเภทตามวิธีการเชื่อมตะเข็บดังต่อไปนี้
             Electric  Resistance  Welding  (ERW)  เป็นวิธีการเชื่อมโดยอาศัยแรงอัด (pressing) ในขณะที่ตะเข็บหลอมละลายด้วยความร้อนที่เกิดจากกระแสไฟฟ้า โดยไม่มีการอาร์ค (arc) กรรมวิธีผลิตเริ่มต้นด้วยการคลี่เหล็กแผ่นออกจากคอยล์ จากนั้นจะค่อยๆม้วนเหล็กแผ่นให้เป็นรูปทรงกระบอกอย่างต่อเนื่อง ผ่านลูกรีดหลายแท่นโดยไม่ต้องใช้ความร้อน (cold forming) แล้วทำการผ่านกระแสไฟฟ้าตกคร่อมระหว่างขอบทั้งสองของตะเข็บ ความต้านทานต่อกระแสไฟฟ้าจะทำให้ขอบของเหล็กร้อนแดงที่อุณหภูมิระหว่าง 1200 °C ถึง 1400°C(2200°F ถึง 2600°F) แล้วจึงกดอัดให้ตะเข็บติดกัน ท่อที่ผลิตด้วยวิธีนี้จะมีตะเข็บตรง (Longitudinal welded seam)
                Butt  Weld  (BW) หรือ  Continuous  Butt  Welding  (CBW) บางครั้งก็ถูกเรียกว่า Furnace Butt  Welding ( FBW) หรือ Hot  Pressure Welding เป็นวิธีการเชื่อมโดยอาศัยแรงอัด (pressing) ในขณะที่ตะเข็บร้อนแดงด้วยความร้อนจากเตาเผา  กรรมวิธีผลิตเริ่มต้นด้วยการคลี่เหล็กแผ่นออกจากคอยล์  จากนั้นป้อนแผ่นเหล็กผ่านเตาเพื่อทำการให้ความร้อน  โดยแผ่นเหล็กจะได้รับความร้อนทั่วทั้งแผ่น  แต่ด้วยเทคนิคการจัดเรียงหัวเผาในเตา จัดให้บริเวณขอบแผ่นเหล็กร้อนที่สุด จากนั้นค่อยๆ ม้วนเหล็กแผ่นให้เป็นรูปทรงกระบอกอย่างต่อเนื่อง  โดยผ่านลูกรีดหลายแท่น (hot forming) แล้วจึงกดอัดให้ตะเข็บติดกัน ท่อที่ผลิตด้วยวิธีนี้จะมีตะเข็บตรง (Longitudinal welded seam)
                Electric Fusion  Welding  (EFW)  เป็นกระบวนการเชื่อมที่ใช้กระแสไฟฟ้าในการอาร์คบริเวณแนวเชื่อมให้หลอมละลายติดกัน โดยอาจใช้ลวดเชื่อม (filler metal) หรือไม่ใช้ก็ได้  กระบวนการเชื่อม Fusion Welded นี้มีด้วยกันหลายวิธี เช่น Submerge Arc  Welding   (SAW),Double Submerge Arc Welding (DSAW  ซึ่งเหมือน SAW แต่เป็นการเชื่อมตะเข็บทั้งด้านนอกและด้านใน),Gas Tungsten Arc Welding (GTAW หรือ TIG)และGAS Metal Arc Welding (GMAW หรือ MIG) เป็นต้น การผลิตท่อด้วยกระบวนการเชื่อม Fusion Welded มีทั้งแบบตะเข็บตรง (Longitudinal welded seam) และตะเข็บ Spiral (Spiral  welded seam) ดังนี้
                -ท่อเชื่อมตะเข็บตรง ขึ้นรูปต่อเนื่อง ขั้นตอนการขึ้นรูปคล้ายกับวิธี ERW
                -ท่อเชื่อมตะเข็บตรง ขึ้นรูปแบบ U- O ใช้วิธีการกดแผ่นเหล็กแต่ละชิ้น ให้เป็นรูปตัว ² U ² จากนั้นจึงกดต่อให้เป็นตัว ² O ² แล้วจึงทำการเชื่อม ท่อที่ผลิตด้วยวิธี U- O นี้เรียกว่า UO Pipe UOE
                -ท่อเชื่อมตะเข็บ Spiral ขึ้นรูปอย่างต่อเนื่องด้วยการคลี่แผ่นเหล็กออกจากคอยล์ แล้วม้วนเป็น Spiral แนวเชื่อมจะมีลักษณะวนคล้ายขดสปริง  ซึ่งบางทีก็เรียกว่า Helical ท่อที่ผลิตด้วยวิธีนี้เรียกว่า Spiral Pipe
2. ท่อไร้ตะเข็บ (Seamless Pipe)
                ผลิตจากแท่งเหล็ก (Steel billet) ซึ่งส่วนใหญ่นิยมใช้แท่งเหล็กตัดกลม วิธีการผลิตเริ่มจากการให้ความร้อนแท่งเหล็กที่อุณหภูมิประมาณ 1230°C  (2250°F) จากนั้นแท่งเหล็กที่ร้อนแดงจะถูกหมุนและดึงด้วยลูกรีดผ่านแท่งทะลวง (piercing  rod  mandrel) ลูกรีดจะดึงให้เนื้อโลหะไหลผ่านแท่งทะลวงทำให้เกิดเปลือกท่อกลวง  (hollow  pipe  shell) ขึ้น หลังจากนั้นจะให้ความร้อนอีกครั้งแล้วจึงรีดท่อโดยมี Support  Bar อยู่ด้านใน เพื่อปรับให้ได้ขนาดเส้นผ่านศูนย์กลางและความหนาของผนังที่ต้องการ
                อย่างไรก็ตามในขั้นตอนสุดท้ายของการผลิตท่อเหล็กกล้า จะต้องมีการรีดท่อเพื่อปรับแต่งขนาดและความหนาของท่อให้ตรงตามมาตรฐานหรือความต้องการของลูกค้า ซึ่งการรีดขั้นสุดท้ายมีทั้งรีดร้อน/รีดเย็น  รีดทั้งท่อเชื่อมตะเข็บและท่อไร้ตะเข็บ ซึ่งก็จะมีชื่อเรียกตามวิธีการและชนิดของท่อ เช่น Hot  Finish  Seamless (HFS) , Cold  Drawn Seamless (CDS) , Cold  Drawn Welded (CDW) เป็นต้น
ความหมายของ Tube  และ Pipe
                Tube ในความหมายโดยรวม หมายถึง ผลิตภัณฑ์ทรงกลวงที่มีความยาวต่อเนื่อง มีหน้าตัดเป็นรูปทรงต่างๆ เช่น กลม , สี่เหลี่ยมจัตุรัส และสี่เหลี่ยมผืนผ้า เป็นต้น ซึ่งเมื่อพิจารณาความหมายโดยรวมนี้ ก็สรุปความได้ว่า  Pipe ก็คือ ประเภทหนึ่งของ Tubeนั่นเอง
                เมื่อกล่าวถึง Tube  และ Pipe ในเชิงพาณิชย์ของ ²ผลิตภัณฑ์ท่อ² มักเกิดความสับสนขึ้นเสมอ เพราะแต่ละมาตรฐานหรือแต่ละประเทศก็เรียกผลิตภัณฑ์ท่อ Tube  และ Pipe ในความหมายที่แตกต่างกันออกไป  ผู้เขียนขอสรุปความตามที่หนังสืออ้างอิงที่น่าเชื่อถือส่วนใหญ่ได้ให้ความหมายเอาไว้ ซึ่งจะสอดคล้องลงตัวกับรายละเอียด ดังต่อไปนี้
                Tube ในงานท่อหมายถึง ผลิตภัณฑ์ท่อที่กำหนดขนาดโดยการระบุค่า Outside Diameter (ค่ามิติจริงของเส้นผ่านศูนย์กลางภายนอก) และกำหนดความหนาของผนังท่อเป็นมิลลิเมตร หรือนิ้ว หรือ Gauge ในการใช้งานส่วนใหญ่ของ  Tube นั้นมักถูกใช้เป็นท่อขนาด เล็กภายในอุปกรณ์ต่างๆ เช่น Heat Exchangers , Air – compressors , และ Boilers Refrigerators ผลิตภัณฑ์ Tube ที่ใช้งานส่วนใหญ่มีขนาดเริ่มตั้งแต่ OD. 1/8 นิ้ว (3.175 mm) ถึง 3 นิ้ว (76.2 mm) ส่วน Tube ที่ขนาดใหญ่กว่า 3 นิ้ว ก็มีใช้งานอยู่บ้างแต่มีน้อยมาก
                  Pipe หมายถึง ผลิตภัณฑ์ท่อที่กำหนดขนาดโดยการระบุค่า Nominal Size เช่น ประเทศสหรัฐอเมริการะบุขนาดเป็น Nominal Pipe Size (NPS) และนานชาติระบุขนาดเป็น Diameter Nominal (DN) ส่วนประเทศญี่ปุ่นระบุขนาดเป็น Nominal Diameter(ND) ซึ่งทั้งสามชื่อเป็นขนาดที่เป็นเพียงชื่อเรียกเท่านั้น อาจจะไม่ใช่ค่าจริงของเส้นผ่านศูนย์กลางภายนอก  สำหรับความหนาของผนังท่อถูกกำหนดเป็น Schedule Number หรือ Weight Class โดยส่วนใหญ่ Pipe มักถูกใช้เป็นท่อที่เชื่อมต่อจากอุปกรณ์หนึ่งไปยังอีกอุปกรณ์หนึ่ง ผลิตภัณฑ์  Pipe ที่ใช้งานส่วนใหญ่มีขนาดเริ่มตั้งแต่ NPS 1/8 (DN 6) ถึง NPS 80 (DN 2000) หรือใหญ่กว่านี้ในกรณีพิเศษ ขอให้ศึกษาเรื่องขนาดท่อเพิ่มเติมในหัวข้อเรื่อง²ขนาด , มิติ และ ความหนาท่อ (Pipe Size Dimensions)²

ที่มา : หนังสือ คู่มืองานท่อ ของ นายประสิทธิ์ เรืองแก้ว

เกลียว PT,NPT,BSPT แตกต่างกันอย่างไร

ขอบคุณ คุณ ssuebsak เป็นข้อมูลคร่าวๆนะครับ

PT = Pipe Thread รหัสเรียก เกลียวท่อ ของ JIS-0203 Standard เท่ากับ ระบบ BSPT
NPT = National Pipe Thread Taper มาตรฐาน เกลียวท่อ ระบบอเมริกัน
BSPT = British Standard Pipe Thread มาตรฐาน เกลียวท่อ ระบบอังกฤษ


ชื่อเรียก ตามมาตรฐานเกลียว ของ อเมริกัน

•NPT - National Pipe Thread Taper
•FPT - female (internal) National Pipe Taper threads
•MPT - male (external) National Pipe Taper threads
•NPTF - Dryseal American National Standard Taper Pipe Thread (ANSI B1.20.3)

ลักษณะ บัญญัตไว้ใน ANSI/ASME B1.20.1 Pipe Threads, General Purpose

และก็มีที่ บัญญัต ไว้ใน ISO คือ

ISO 7-1:1994...Pipe threads where pressure-tight joints are made on the threads -- Part 1: Dimensions, tolerances and designation

ISO 7-2:2000...Pipe threads where pressure-tight joints are made on the threads -- Part 2: Verification by means of limit gauges..As yet there is no English /European equivalent of this standard(BS EN 10226-2 is in preparation). In the UK the current equivalent standard is BS 21

ส่วนของ อังกฤษ ที่บัญญัติไว้ก่อน คือ

BS 21:1985 :...Specification for pipe threads for tubes and fittings where pressure-tight joints are made on the threads (metric dimensions)..Part Superseded. This standard is applicable only for longscrew threads and Taper int/Taper ext thread combinations

BS EN 10226-1:2004 :..Pipe threads where pressure tight joints are made on the threads. Taper external threads and parallel internal threads. Dimensions, tolerances and designation ..Part Supersedes BS 21

BS 2779:1986 :...Specification for pipe threads for tubes and fittings where pressure-tight joints are not made on the threads (metric dimensions)..Superseded Withdrawn

BS EN ISO 228-1:2003 :...Pipe threads where pressure-tight joints are not made on the threads. Dimensions, tolerances and designation ..Supersedes BS 2779

BS EN ISO 228-2:2003 :...Pipe threads where pressure-tight joints are not made on the threads. Verification by means of limit gauges /

การใช้เครื่องเชื่อมก๊าซ

การใช้เครื่องเชื่อมก๊าซ

การเชื่อมก๊าซเป็นวิธีการเชื่อมแพร่หลาย เหมาะสำหรับการเชื่อมต่อโลหะที่เป็นแผ่นบาง เพราะการเชื่อมด้วยไฟฟ้าทำไม่ได้เนื่องจากมีอุณหภูมิสูง แผ่นโลหะหลอมตัวมากไฟ พบมากใช้ในโรงงานหล่อหลอมโลหะ โรงงานตัดเรือเหล็ก อู่เคาะพ่นสี ร้านทำท่อไอเสียรถยนต์ และงานซ่อมบำรุงประจำโรงงาน อันตรายของเครื่องเชื่อมก๊าซได้แก่ ท่อบรรจุก๊าซระเบิด แสงจ้าจากการเชื่อม เปลวไฟจากหัวเชื่อมและฟูมหรือก๊าซพิษ

อุปกรณ์ที่ใช้ในการเชื่อมก๊าซ
1. ท่อบรรจุก๊าซ ออกซิเจน อะซิติลีน หรือถังก๊าซปิโตรเลียมเหลว
2. ชุดควบคุมความดันก๊าซ ทำหน้าที่ลดความดันให้เหมาะสมที่จะจ่ายไปใช้งาน
3. มาตรวัดความดันก๊าซ มี 2 ชุด มาตรวัดความดันสูงใช้วัดความดันในท่อบรรจุก๊าซ มาตรวัดความดันต่ำวัดความดันที่จ่ายไปใช้งาน
4. สายส่งก๊าซ มี 2 เส้น สำหรับก๊าซออกซิเจนและก๊าซอะเซทิลีน ส่วนก๊าซปิโตรเลียมเหลวจะใช้สายเดียว
5. หัวเชื่อมหรือหัวตัด ทำหน้าที่ผสมก๊าซทั้ง 2 ชนิดและทำหน้าที่ปรับเปลวไฟ
6. อุปกรณ์จุดประกายไฟ ทำหน้าที่ก่อให้เกิดประกายไฟสำหรับหัวเชื่อมหรือหัวตัด
7. ลวดเชื่อม ทำหน้าที่ประสานชิ้นงานเข้าด้วยกัน
8. อุปกรณ์ป้องกันอันตรายส่วนบุคคล เช่น แว่นตากรองแสง ถุงมือ และรองเท้านิรภัย

การเชื่อมโลหะด้วยก๊าซอย่างปลอดภัย
1. อุปกรณ์การเชื่อมหรือตัด
1.1 ท่อบรรจุก๊าซ ออกซิเจน อะเซติลีนหรือปิโตรเลียมเหลว จะต้องได้มาตรฐานและมีการตรวจสอบตามระยะเวลาที่กำหนด
1.2 ชุดควบคุมความดันก๊าซ สามารถควบคุมก๊าซที่จ่ายออกมาคงที่สม่ำเสมอ และได้มาตรฐานหรือมีสถาบันรับรอง
1.3 มาตรวัดความดัน จะต้องตกศูนย์เมื่อไม่มีความดัน ถ้ามีความดันเข็มจะเคลื่อนที่อย่างไม่ติดขัดหรือค้างเป็นช่วงๆ
1.4 ปลายสายส่งก๊าซออกซิเจนจะใช้ข้อต่อแบบเกลียวขวา ส่วนปลายท่อส่งก๊าซเชื้อเพลิงจะใช้เกลียวซ้าย ป้องกันการต่อสายสลับกัน
2. ช่างเชื่อม เพื่อความปลอดภัยควรมีคุณสมบัติหรือต้องปฏิบัติเช่นเดียวกับช่างเชื่อมไฟฟ้า
2.1 ต้องมีความรู้เกี่ยวกับเครื่องเชื่อมและวิธีการเชื่อมแก๊สมาอย่างดี
2.2 ควรได้รับการฝึกให้ใช้อุปกรณ์ดับเพลิง
2.3 ต้องแต่งกายให้เหมาะสม เช่น สวมเสื้อแขนยาว และกางเกงขายาวทำด้วยผ้าเนื้อหนา
2.4 รู้จักใช้อุปกรณ์ป้องกันอันตรายส่วนบุคคล เช่น หน้ากากกรองแสงสำหรับเชื่อมแก๊ส รองเท้านิรภัยชนิดหุ้มข้อแบบไม่ใช้เชื่อกผูก ถุงมือหนัง เสื้อหนังสำหรับงานเชื่อม และผ้าคลุมหน้าอกและลำตัวหรือเอี๊ยม เป็นต้น
3. บริเวณที่ปฏิบัติงาน เพื่อความปลอดภัยควรมีลักษณะเช่นเดียวกับที่กล่าวมาข้างต้น
4. การเชื่อมหรือตัดด้วยก๊าซเพื่อความปลอดภัย
4.1 ท่อก๊าซที่นำไปใช้งานต้องวางห่างจากแหล่งความร้อน และยึดแน่นไม่ล้มง่าย
4.2 ตรวจสอบรอยรั่วของก๊าซที่บริเวณชุดควบคุมความดันด้วยฟองสบู่โดยเน้นบริเวณรอยต่อของวาล์วกับท่อก๊าซ และควรทำทุกครั้งที่มีการเปลี่ยนท่อก๊าซใหม่
4.3 ตรวจสอบรอยรั่วของสายส่งก๊าซ โดยการเปิดก๊าซผ่านเข้าท่อส่งก๊าซทั้งสอง แล้วปิดวาล์วที่หัวเชื่อมไว้ นำสายส่งก๊าซจุ่มลงในน้ำ ถ้ามีการรั่วจะเกิดฟองน้ำผุดขึ้นมา
4.4 ตรวจสอบรอยรั่วที่วาล์วของหัวเชื่อม และรอยต่อสายส่งก๊าซด้วยฟองสบู่
4.5 ปรับตั้งแรงดันก๊าซออกซิเจนและก๊าซอะเซทิลีนหรือก๊าซอื่นให้เหมาะสมก่อนใช้งาน
4.6 การจุดไฟที่หัวเชื่อมควรใช้อุปกรณ์จุดไฟโดยเฉพาะไม่ควรใช้ไม้ขีด
4.7 การจุดไฟที่หัวเชื่อมเริ่มจากการเปิดวาล์วก๊าซอะเซทิลีนก่อนโดยให้ก๊าซออกมาเล็กน้อย แล้วจุดประกายไฟ เมื่อไฟติดจึงเปิดวาล์วก๊าซออกซิเจน จากนั้นปรับเปลวไฟให้ได้ตามต้องการ ส่วนการปิดก็ให้ปิดวาล์วก๊าซอะเซทิลีนก่อนแล้วจึงปิดวาล์วออกซิเจนตาม
4.8 ท่อก๊าซที่ยังไม่ได้ใช้งานควรมีฝาครอบวาล์วปิดไว้ ท่อที่ใช้แล้วควรมีป้ายบอกและแยกเก็บเป็นสัดส่วน
4.9 ห้ามใช้น้ำมันหรือจารบีในการหล่อลื่นข้อต่อก๊าซทุกจุด
4.10 การเปิดวาล์วจากท่อออกซิเจน ควรเปิดช้าๆ เพราะความดันภายในท่อออกซิเจนสูงมาก การเปิดอย่างรวดเร็วอาจเกิดอันตรายได้
4.11 ห้ามเชื่อมหรือใช้หัวตัดด้วยก๊าซโดยไม่สวมแว่นตากรองแสงที่เหมาะสม


ลวดเชื่อมแก๊ส (Filler Rod)

ลวดเชื่อมแก๊ส หมายถึง โลหะที่ใช้เติมลงในบ่อหลอมเหลวขณะทำการ
เชื่อมด้วยแก๊ส ซึ่งจะมีส่วนผสมของธาตุต่าง ๆ ที่มีสมบัติใกล้เคียงกับโลหะชิ้นงานมากที่สุด และยังสามารถเพิ่มสมบัติทางเชิงกลของแนวเชื่อมให้ดียิ่งขึ้น
4.1สมบัติของลวดเชื่อมแก๊ส
ของลวดเชื่อมแก๊ส จะเป็นลวดเชื่อมเปลือย (Bare) ทรงกลมผิวจะเคลือบด้วยทองแดง เพื่อให้ทนต่อสภาพอากาศและเก็บรักษาไว้ได้นาน ป้องกันการเกิดสนิมได้ง่าย ลวดเชื่อมแก๊สจะมีขนาดตั้งแต่ 2 – 6 มิลลิเมตร
4.2ประเภทของลวดเชื่อมแก๊ส
ลวดเชื่อมแก๊สแบ่งตามชนิดของโลหะที่ใช้ในการผลิตได้ 2 ประเภท คือ
4.2.1 ลวดเชื่อมแก๊สที่เป็นเหล็ก จะมีส่วนผสมของธาตุเหล็ก เป็นหลักและจะมีส่วนผสมของธาตุอื่นเล็กน้อย เพิ่มธาตุคาร์บอน แมงกานีส ซิลิคอน และฟอสฟอรัส เป็นต้น ซึ่งการเชื่อมโลหะที่เป็นเหล็กนี้จะใช้ฟลั๊กซ์หรือไม่ใช้ก็ได้
4.2.2 ลวดเชื่อมแก๊สที่ไม่ใช่เหล็ก ใช้ในการเชื่อมโลหะที่ไม่ใช่เหล็ก เช่น อลูมิเนียม ทองแดง ทองเหลืองเป็นต้น และการเชื่อมโลหะประเภทนี้ จำเป็นต้องใช้ฟลักซ์ เพื่อช่วยในการประสานได้ดี ลวดเชื่อมทั้งสองชนิดนี้ อาจจะทำเป็นเส้นหรือม้วนก็ได้ โดยมีเส้นผ่าศูนย์กลางและความยาว
4.3 มาตรฐานสัญลักษณ์ลวดเชื่อมแก๊ส
มาตรฐานลวดเชื่อมแก๊สที่จำแนกโดยสมาคมการเชื่อมของประเทศสหรัฐอเมริกา มาตรฐาน AWS (American Welding Society) ได้กำหนดชนิดและสมบัติของลวดเชื่อมแก๊สเป็นตัวอักษรและตัวเลข เช่น
GA – 50 GA – 60
GB – 60 GB – 65
ซึ่งมีความหมายดังนี้
ตัวอักษร G หมายถึง ลวดเชื่อมแก๊ส
A หมายถึง ลวดเชื่อมที่มีสมบัติยึดตัวสูง
(High Ductility)
B หมายถึง ลวดเชื่อมที่มีสมบัติยืดตัวต่ำ
(Low Ductility)
ตัวเลข 50 , 60 และ 60 หมายถึง ค่าความต้านแรงดึงต่ำสุดที่แนวเชื่อมทนได้คูณด้วย 1,000 มีหน่วยเป็นปอนด์ต่อตารางนิ้ว
ตัวอย่าง GA – 65
G = ลวดเชื่อมแก๊ส
A = ลวดเชื่อมที่มีสมบัติยืดตัวสูง
65 = แนวเชื่อมรับแรงดึงได้ต่ำสุด 65,000 ปอนด์ต่อ
ตารางนิ้ว (65 X 1,000 = 65,000 PSI)

วันพฤหัสบดีที่ 10 กุมภาพันธ์ พ.ศ. 2554

ท่ิอ ไซฟอน Gauge Syphon

รูป ท่อไซฟอน


ที่มารูป dfs-gaugesดอทcom


ไซฟอน ใช้กันอย่างแพร่หลายในการป้องกันมาตรวัดความดันจากผลของการสื่อความดันสูงเช่นไอน้ำ มันจะใช้แม้กระทั่งการลดผลกระทบจากไฟกระชากแรงดันอย่างรวดเร็ว เพื่อป้องกันการสัมผัสโดยตรง, ไอน้ำคอนเดนเสทภายในขดลวดของไซฟอน


********แปลมาอีกทีครับ

วันเสาร์ที่ 2 ตุลาคม พ.ศ. 2553

การสังเคราะห์น้ำมันจากพลาสติกเก่า

 ปัญหาวิกฤตพลังงานที่เกิดขึ้นในช่วง 3 ปีที่ผ่านมาทำให้ทุกภาคส่วนเร่งหาพลังงานทดแทนกันมากขึ้น จนสามารถคิดค้นเครื่องจักรผลิตน้ำมันจากขยะพลาสติกได้ในไทยแล้ว

            กระบวนการผลิตขยะพลาสติกเป็นนั้มัน
            
ขั้นแรกใช้รถแบ็กโคตักขยะใส่ตะแกรงร่อนเอาเศษขยะอื่น ๆ ออก นำเข้าเครื่องล้างขยะ ขั้นตอนต่อไปนำเข้าเครื่องย่อยขยะ จากนั้นเข้าสู่เครื่องอบแห้ง สุดท้ายนำเข้าเครื่องไพโรไลซิส หรือ เครื่องปฏิกรณ์ ซึ่งเป็นกระบวนการแปรสภาพพลาสติกเป็นน้ำมัน
             กรรมวิธีคือใช้เครื่องอัดไฮดรอลิกอัดพลาสติกจากข้างบนลงล่างตลอดเวลา ส่วนข้างล่างใช้เตาเผาหลอมละลายพลาสติก พลาสติกจะกลายเป็นของเหลวและเปลี่ยนเป็นก๊าซในถังปฏิกรณ์ที่ไม่ใช้ออกซิเจน (Pyrolysis) เมื่อก๊าซถูกทำให้เย็นลง พร้อมปรับสภาพ โดยส่งไปควบแน่นด้วยระบบหล่อเย็นจนเป็นน้ำมันเชื้อเพลิง
              น้ำมันที่ได้จากการกลั่น ต้องมีการปรับสภาพน้ำมันก่อนจึงนำไปใช้ได้  เช่น เมื่อผสมกับดีเซลอย่างละครึ่ง สามารถใช้ได้กับรถกระบะอีซูซุ ดีแม็คซ์ เครื่องยนต์คอมมอนเรลได้ดี


ที่มาข้อมูล : หนังสือพิมพ์ประชาชาติธุรกิจ 
ฉบับวันพฤหัสที่ 4-7 ธ.ค. 2551

วันศุกร์ที่ 1 ตุลาคม พ.ศ. 2553

นิสัย 10 อย่าง ที่ทำให้สมองพัง

นิสัย 10 อย่าง ที่ทำให้สมองพัง


หน้าที่ของสมองยังมีหน้าที่เกี่ยวข้องกับการรับรู้ อารมณ์ ความจำ การเรียนรู้การเคลื่อนไหวและความสามารถอื่น ๆ ที่เกี่ยวกับการเรียนรู้ แต่คนเรามักไม่รู้ตัวเองว่าพฤติกรรมบางอย่างที่กระทำลงไป นอกจากจะเป็นการทำร้ายร่างกายไม่พอ ยังทำร้ายสมองด้วย


1. ไม่ทานอาหารเช้า
  หลายคนคิดว่าไม่ทานอาหารเช้า แล้วจะทำให้ระดับน้ำตาลในเลือดต่ำ แต่นี่จะเป็นสาเหตุให้สารอาหารไปเลี้ยงสมองไม่เพียงพอ ทำให้สมองเสื่อม

2.  กินอาหารมากเกินไป  การกินมากเกินไปจะทำให้หลอดเลือดแดงในสมองแข็งตัว เป็นสาเหตุทำให้เกิดโรคความจำสั้น

3.  การสูบบุหรี่
  เป็นสาเหตุให้เกิดโรคสมองฝ่อ และโรคอัลไซเมอร์

4.  ทานของหวานมากเกินไป  การกินของหวานมาก จะไปขัดขวางการดูดกลืนโปรตีนและสารอาหารที่เป็นประโยชน์ เป็นสาเหตุของการขาดสารอาหารและขัดขวางการพัฒนาของสมอง
5.  มลภาวะ  สมองเป็นส่วนที่ใช้พลังงานมากที่สุดในร่างกาย การสูดเอาอากาศที่เป็นมลภาวะเข้าไป จะทำให้ออกซิเจนในสมองลดปริมาณลง ส่งผลให้ประสิทธิภาพการทำงานของสมองลดลง
6.  การอดนอน  การนอนหลับจะทำให้สมองได้พักผ่อน การอดนอนเป็นเวลานาน จะทำให้เซลล์สมองตาย
7.  การนอนคลุมโปง  การนอนคลุมโปงจะเป็นการเพิ่มคาร์บอนไดออกไซด์ให้มากขึ้น และลดออกซิเจนให้น้อยลง ส่งผลต่อประสิทธิภาพการทำงานของสมอง
8.  ใช้สมองในขณะที่ไม่สบาย  การทำงานหรือเรียนในขณะที่กำลังป่วย จะทำให้ประสิทธิภาพการทำงานของสมองลดลง เหมือนกับการทำร้ายสมองไปในตัว
9.  ขาดการใช้ความคิด  การคิดเป็นสิ่งที่ดีที่สุดในการฝึกสมอง การขาดการใช้ความคิดจะทำให้สมองฝ่อ
10. เป็นคนไม่ค่อยพูด  ทักษะการพูดจะเป็นตัวแสดงถึงประสิทธิภาพของสมอง
รู้หรือยังคะ ว่าสมองมีความสำคัญแค่ไหน  ดังนั้นเราควรจะหันมาบำรุงสมองกันดีกว่าการทำร้ายสมองนะคะ
ที่มา : http://www.vcharkarn.com/

วันพุธที่ 29 กันยายน พ.ศ. 2553

PLC คืออะไร?

PLC คืออะไร?          Programmable Logic Controller เครื่องควบคุมเชิงตรรกที่สามารถโปรแกรมได้
          PLC : Programmable Logic Controller (มีต้นกำ เนิดจากประเทศสหรัฐอเมริกา) เป็นเครื่องควบคุมอัตโนมัติในโรงงานอุตสาหกรรม
ที่สามารถจะโปรแกรมได้ ถูกสร้างและพัฒนาขึ้นมาเพื่อทดแทนวงจรรีเลย์ อันเนื่องมาจากความต้องการที่อยากจะได้เครื่องควบ คุมที่มีราคาถูกสามารถใช้งานได้อย่างเอนกประสงค์ และสามารถเรียนรู้การใช้งานได้ง่าย
        ข้อแตกต่างระหว่าง PLC กับ COMPUTER1. PLC ถูกออกแบบ และสร้างขึ้นเพื่อให้ทนต่อสภาพแวดล้อมในโรงงานอุตสาหกรรมโดยเฉพาะ
2. การโปรแกรมและการใช้งาน PLC ทำได้ง่ายไม่ยุ่งยากเหมือนคอมพิวเตอร์ทั่วไป PLC มีระบบการตรวจสอบตัวเองตั้งแต่ช่วงติดตั้ง
    จนถึงช่วงการใช้งานทำให้การบำรุงรักษาทำได้ง่าย
3. PLCถูกพัฒนาให้มีความสามารถในการตัดสินใจสูงขึ้นเรื่อยๆทำให้การใช้งานสะดวกขณะที่วิธีใช้คอมพิวเตอร์ยุ่งยากและซับซ้อนขึ้น
ประวัติ PLC
ค.ศ.1969
            PLCได้ถูกพัฒนาขึ้นมาครั้งแรกโดย บริษัท Bedford Associates โดยใช้ชื่อว่า Modular Digital Controller(Modicon) ให้กับโรงงานผลิตรถยนต์ในอเมริกาชื่อ General Motors Hydramatic Division บริษัท Allen-Bradley ได้เสนอระบบควบคุมโดยใช้ชื่อว่า PLC
ค.ศ.1970-1979
            ได้มีการพัฒนาให ้PLC มีการประมวลผลที่เร็วมากขึ้นตามการเปลี่ยนแปลงของ Microprocessor ความสามารถในการสื่อสารข้อมูลระหว่าง PLC กับ PLC โดยระบบแรกคือ Modbus ของ Modicon เริ่มมีการใช้อินพุท/เอาท์พุทที่เป็นสัญญาณ Analog
ค.ศ.1980-1989
            มีความพยายามที่จะสร้างมาตรฐานในการสื่อสารข้อมูลของ PLC โดยบริษัท General Motor ได้สร้างโปรโตคอลที่เรียกว่า manufacturing automation protocal (MAP) ขนาดของ PLC ลดลงเรื่อย ๆผลิตซอฟแวร์ที่สามารถโปรแกรม PLC ด้วยภาษา symbolic โดยสามารถโปรแกรมผ่านทาง personal computer แทนที่จะโปรแกรมผ่านทาง handheld หรือ programing terminal
ค.ศ.1990-ปัจัจจุบัน
           ได้มีความพยายามในการที่จะทำให้ภาษาที่ใช้ในการโปรแกรม PLC มีมาตราฐานเดียวกันโดยใช้มาตรฐาน IEC1131-3 สามารถโปรแกรม PLC ได้ด้วย
                    - IL (Instruction List)
                    - LD (Ladder Diagrams)
                    - FBD (Function Block Diagrams)
                    - SFC (Sequential Function Chart)
                    - ST (Structured Text)
โครงสร้างโดยทั่วไปของ PLC
               ลักษณะโครงสร้างภายในของ PLC ซึ่งประกอบด้วย
1.ตัวประมวลผล(CPU)          ทำหน้าที่คำนวณเเละควบคุม ซึ้งเปรียบเสมือนสมองของ PLC ภายในประกอบด้วยวงจรลอจิกหลายชนิดและมีไมโครโปรเซสเซอร์เบส (Micro Processor Based)ใช้แทนอุปกรณ์จำพวกรีเลย์ เคาน์เตอร์/ไทม์เมอร์ และซีเควนเซอร์ เพื่อให้ผู้ใช้สามารถออกแบบวงจรโดยใช้ Relay Ladder Diagram ได้ CPU จะยอมรับข้อมูลจากอุปกรณ์อินพุทต่างๆ จากนั้นจะทำการประมวลผลและเก็บข้อมูลโดยใช้โปรแกรมจากหน่วยความจำ หลังจากนั้นจะส่งส่งข้อมูลที่เหมาะสมและถูกต้องออกไปยังอุปกรณ์เอาท์พุท
2.หน่วยความจำ(Memory Unit)          ทำหน้าที่เก็บรักษาโปรแกรมและข้อมูลที่ใช้ในการทำงาน โดยขนาดของหน่วยความจำจะถูกแบ่งออกเป็นบิตข้อมูล(Data Bit) ภายในหน่วยความจำ 1 บิต ก็จะมีค่าสภาวะทางลอจิก 0 หรือ 1แตกต่างกันแล้วแต่คำสั่ง ซึ่ง PLC ประกอบด้วยหน่วยความจำสองชนิดคือ ROM และRAM
          RAM ทำหน้าที่เก็บโปรแกรมของผู้ใช้และข้อมูลที่ใช้ในการปฏิบัติงานของ PLC หน่วยความจำประเภทนี้จะมีแบตเตอรี่เล็กๆ ต่อไว้เพื่อใช้เป็นไฟเลี้ยงข้อมูลเมื่อเกิดไฟดับ การอ่านและการเขียนข้อมูลลงใน RAM ทำได้ง่ายมาก  เพราะฉะนั้นจึ่งเหมากับงานในระยะทดลองเครื่องที่มีการเปลี่ยนแปลงแก้ไขโปรแกรมอยู่บ่อยๆ
          ROM ทำหน้าที่เก็บโปรแกรมสำหรับใช้ในการปฏิบัติงานของ PLC ตามโปรแกรมของผู้ใช้ หน่วยความจำแบบ ROM ยังสามารถแบ่งได้เป็น EPROM ซึ่งจะต้องใช้อุปกรณ์พิเศษในการเขียนและลบโปรแกรม เหมาะกับงานที่ไม่ต้องการเปลี่ยนแปลงโปรแกรม นอกจากนี้ยังมีแบบ EEPROM หน่วยความจำประเภทนี้ไม่ต้องใช้เครื่องมือพิเศษในการเขียนและลบโปรแกรม สามารถใช้งานได้เหมือนกับ RAM แต่ไม่ต้องใช้แบตเตอรี่สำรอง แต่ราคาจะแพงกว่าเนื่องจากรวมคุณสมบัติของ ROM และ RAM ไว้ด้วยกัน
3.หน่วยอินพุต-เอาต์พุต (Input-Output Unit)          หน่วยอินพุต ทำหน้าที่รับสัญญาณจากอุปกรณ์ภายนอกแล้วแปลงสัญญาณให้เป็นสัญญาณที่เหมาะสมแล้วส่งให้หน่วยประมวลผลต่อไป

          
         หน่วยเอาต์พุต ทำหน้าที่รับข้อมูลจากตัวประมวลผลแล้วส่งต่อข้อมูลไปควบคุมอุปกรณ์ภายนอกเช่น ควบคุมหลอดไฟ มอเตอร์ และวาล์ว เป็นต้น
4.แหล่งจ่ายไฟ (Power Supply)          ทำหน้าที่จ่ายพลังงานและรักษาระดับแรงดันไฟฟ้ากระแสตรงให้กับ CPU Unit หน่วยความจำและหน่วยอินพุท/ เอาท์พุท
5.อุปกรณ์ต่อร่วม (Peripheral Devices)
          
• PROGRAMMING CONSOLE
          • EPROM WRITER
          • PRINTER
          • GRAPHIC PROGRAMMING
          • CRT MONITOR
          • HANDHELD
          • etc
PLC ทำ งานอย่างไร?

ที่มา: saneengineer.com

Resistance Temperature Detectors: RTD

RTD คือ ตัวเซ็นเซอร์อุณหภูมิที่ใช้หลักการเปลี่ยนแปลงค่าความต้านทานของโลหะ ซึ่งค่าความต้านทานดังกล่าวจะมีค่าเพิ่มตามอุณหภูมิ ความต้านทานของโลหะที่เพิ่มขึ้นนี้ เรียกว่า “สัมประสิทธิ์การเปลี่ยนแปลงอุณหภูมิแบบบวก”(Possitive Trmperature Coefficient ; PTC) นิยมนำไปใช้ในการวัดอุณหภูมิในช่วง -270 to 850 °C. โลหะที่มีความต้านทานจำเพาะต่ำมักจะถูกนำมาใช้เป็นวัสดุ RTD โดยปกติ RTD สามารถแบ่งออกได้ตามวัสดุที่ใช้ทำดังต่อไปนี้
1. แพลทินัม เป็นแบบที่นิยมใช้มากที่สุด เขียนบอกไว้เป็น PT ได้แก่ PT-10 , PT-100, PT-1000 มี Repeatability สูง แต่ Sensitivity น้อย ราคาแพงมากเมื่อเทียบกับนิกเกิลซึ่งมี Repeatability น้อย แต่ Sensitivity มาก และราคาถูกกว่า
2. ทังสเตนมีค่าความต้านทานจำเพาะสัมพันธ์สูง มักจะใช้กับการวัดอุณหภูมิที่มีค่าสูง เพราะหากใช้ที่อุณหภูมิปกติจะมีความเปราะและยากต่อการใช้งาน
3. นิกเกิล ใช้กับย่านวัดอุณหภูมิสูง ๆ มีความเป็นเชิงเส้นต่ำ ทำให้เกิดค่าดริฟต์ กับเวลา นอกจากนี้ยังมีวัสดุชนิดอื่น ๆ ที่ใช้ทำอาร์ทีดีได้แก่ เหล็ก เป็นต้น

เนื่องจาก RTDs ต้องการกำลัง (current source) จากภายนอก ซึ่งจะทำให้เกิดความร้อนในชิ้นส่วนที่มีความต้านทาน เพราะว่า RTD เป็นตัวต้านทานตัวหนึ่ง(แต่เปลี่ยนแปลงไปตามอุณหภูมิ) จึงเกิดความร้อนซึ่งกลายเป็นพลังงานที่สูญเสียโดยตัวมันเองเป็นค่า I2R ทำให้เกิดความผิดพลาดในการวัดอุณหภูมิ ยกตัวอย่างของกรณีนี้ เช่นอุณหภูมิที่วัดจริง 80 C แต่บวกกับความร้อนจากตัวมันเอง 3C ทำให้อุณหภูมิที่ตัวมันวัดได้เป็น 83 C นั่นคือจะผิดพลาดไป 3C โดยค่าความผิดพลาดที่วัดได้นี้สามารถคำนวณได้จากสมการนี้
T = P x S

โดยที่
T : Self Heating Temperature อุณหภูมิที่การเกิดความร้อนโดยตัวมันเอง
P : I
2R power generated,
S : °C/milliwatt ค่าคงที่ในการสูญเสีย (Dissipation Constant) จำนวนพลังงานที่ทำให้ RTD มีอุณหภูมิสูงขึ้น 1C
RTD Measurement Methods
เทคนิคในการวัดอุณหภูมิด้วย RTD ที่นิยมกันมีอยู 2 วงจรดังนี้
1. วิธี 2-wire เป็นวิธีที่ง่ายในการต่อวงจรโดยใช้แค่ 2 สายต่อเป็นวงจรดังรูป กระแสไฟฟ้าจะไหลผ่าน RTD และจะมีการวัดความต่างศักย์ไฟฟ้า ข้อด้อยของวิธีนี้มีความร้อนเกิดขึ้นใน RTD ทำให้เกิดความผิดพลาดในการวัดดังที่กล่าวมาแล้ว
2. วิธี 3-wire เป็นการปรับปรุงจากวิธี 2-wire ดังที่ได้กล่าวมาแล้ว โดยกระแสไฟฟ้าจะไหลผ่าน RTD และจะมีการวัดความต่างศักย์ไฟฟ้า อย่างไรก็ตาม สายเส้นที่สามจะช่วยชดเชยความต้านทานของสายที่เกิดขึ้น ข้อด้อยของวิธีนี้มีความร้อนเกิดขึ้นใน RTD ทำให้เกิดความผิดพลาดในการวัดดังที่กล่าวมาแล้ว
3. วิธี 4-wire เป็นการปรับปรุงจากวิธี 2-wire และ 3-wireดังที่ได้กล่าวมาแล้ว โดยกระแสไฟฟ้าจะไหลผ่าน RTD และจะมีการวัดความต่างศักย์ไฟฟ้าแต่แหล่งกำเนิดกระแสไฟฟ้าจะไหลผ่านสายคู่หนึ่ง และ จะมีการการวัดความต่างศักย์ไฟฟ้าจากสายอีกคู่หนึ่ง ดังรูป สายทั้งสองคู่จะมีความยาวของสายเท่ากัน ดังนั้นหากนำไปวัดค่าความต้านทานของสายทั้งสองคู่ก็จะเจอสภาพแวดล้อมเหมือนกันครับ จึงทำให้ผลของความต้านทานของสายถูกกำจัดออกไป วิธีนี้จะช่วยกำจัดความผิดพลาดเนื่องจาก self-heating ดังที่กล่าวมาแล้วครับ
RTD ข้อดี/ข้อเสีย
ข้อดี
  • stable และ ถูกต้องสูงมากเมื่อเทียบกับวิธีการวัดอื่นๆ

  • มีความเป็นเชิงเส้น linear มากกว่า thermocouples
    ข้อเสีย

  • RTDs แพงกว่า thermistors และ thermocouples

  • ต้องการแหล่งจ่ายกระแสไฟฟ้า เนื่องจากที่ RTD ไม่สามารถกำเนิดพลังได้เหมือนกับเทอร์โมคัปเปิล จึงทำให้กระแสไหลผ่านและเกิด self heating ดังที่กล่าวมาแล้ว ดังนั้นจึงควรลดขนาดของกระแสที่ต้องการวัดให้ต่ำสุด โดยการลดแรงเคลื่อนที่แหล่งจ่ายให้ต่ำสุดเท่าที่จะเป็นไปได้


  • สภาพแวดล้อมของการวัด จะมีผลทำให้เกิดความผิดพลาดได้ ยกตัวอย่าง ในอากาศอิสระ การเพิ่มของอุณหภูมิ 1Cต่อ mW (ค่าสมมุติ) แต่อาจจะมีการเพิ่มของอุณหภูมิเป็น 10C ต่อ mW(ค่าสมมุติ) ในอากาศซึ่งมีอัตราการไหลที่ความเร็ว 1 m/s
    ข้อควรจำในการวัดอุณหภูมิโดยใช้อาร์ทีดี คือ
    1.ต้องมีการซีลด์สายและเดินสายบิดเกลียวเพื่อป้องกันสัญญาณรบกวน
    2.อาร์ทีดีมีความเปราะบาง จึงต้องป้องกันและระวังการใช้งาน
    ่ที่มา 4uengineer.com
  • เทอร์โมคัปเปิล (Thermocouple)

    เทอร์โมคัปเปิล (Thermocouple)

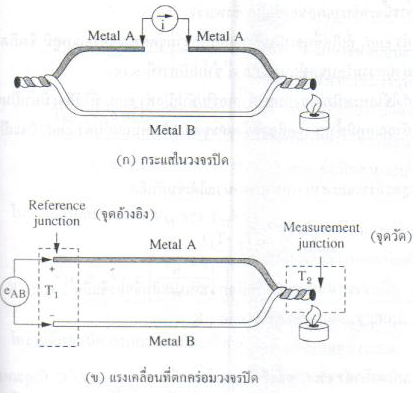
    เทอร์โมคัปเปิล คืออุปกรณ์วัดอุณหภูมิโดยใช้หลักการเปลี่ยนแปลงอุณหภูมิหรือความร้อนเป็นแรงเคลื่อนไฟฟ้า (emf) เทอร์โมคัปเปิลทำมาจากโลหะตัวนำที่ต่างชนิดกัน 2 ตัว (แตกต่างกันทางโครงสร้างของอะตอม) นำมาเชื่อมต่อปลายทั้งสองเข้าด้วยกันที่ปลายด้านหนึ่ง เรียกว่าจุดวัดอุณหภูมิ ส่วนปลายอีกด้านหนึ่งปล่อยเปิดไว้ เรียกว่าจุดอ้างอิง หากจุดวัดอุณหภูมิและจุดอ้างอิงมีอุณหภูมิต่างกันก็จะทำให้มีการนำกระแสในวงจรเทอร์โมคัปเปิลทั้งสองข้าง ปรากฎการณ์ดังกล่าวนี้ค้นพบโดย Thomus Seebeck นักวิทยาศาสตร์ชาวเยอรมันในปี ค.ศ.1821 ในรูปที่2 เป็นวงจรที่ใช้อธิบายผลของซีแบ็คดังกล่าว


    รูปที่2 แสดงผลของซีแบ็ค


    ผลของแรงเคลื่อนไฟฟ้าจากความร้อน (Termoelectric Effect)
    ทฤษฎีพื้นฐานของผลจากเทอร์โมอิเล็กทริก เกิดจากการส่งผ่านทางไฟฟ้าและทางความร้อนของโลหะที่ต่างกันจึงทำให้เกิดความต่างศักย์ทางไฟฟ้าตกคร่อมที่โลหะนั้น ความต่างศักย์นี้จะสัมพันธ์กับความจริงที่ว่า อิเล็กตรอนในปลายด้านร้อนของโลหะจะมีพลังงานความร้อนมากกว่าปลายทางด้านเย็น จึงทำให้อิเล็กตรอนมีความเร็วไปหาปลายด้านเย็น ที่อุณหภูมิเดียวกันนี้การเคลื่อนที่ของอิเล็กตรอนจะแปลเปลี่ยนไปตามโลหะที่ต่างชนิดกันด้วย ที่เป็นเช่นนี้ก็เพราะว่า โลหะที่ต่างกันจะมีการนำความร้อนที่ต่างกันนั่นเอง
    1.ผลของซีแบ็ค (Seebeck Effect) โดยใช้ทฤษฎีโซลิดสเตด เราสามารถวิเคราะห์ค่าได้จากสมการอินทิเกรตค่าจากย่านของอุณหภูมิดังกล่าวนั่นคือ
                                   

    สมการนี้จะอธิบายผลของซีแบ็ค ซึ่งพบว่า
    1.ค่า emf. ที่เกิดจะเป็นสัดส่วนกับความแตกต่างของอุณหภูมิ จึงเกิดความแตกต่างของ      ค่าคงที่ในการส่งผ่านความร้อนของโลหะ
    2. ถ้าใช้โลหะชนิดเดียวกันมาทำเทอร์โมคัปเปิลค่าemf. ที่ได้ก็จะมีค่าเป็นศูนย์
    3. ถ้าอุณหภูมิทั้งสองจุดคือจุดวัดและจุดอ้างอิงเหมือนกันค่า emf. ก็จะเป็นศูนย์
    โดยสูตรที่ง่ายและสามารถนำมาคำนวณได้เช่นกันคือ
                                        

    เมื่อ   = ค่าคงที่หรือเรียกว่าสัมประสิทธิ์ของซีแบ็ค ; volts/K
      T1, T2 = อุณหภูมิที่จุดต่อ ; K

    2.ผลของเพลเทียร์ (Peltier Effects) หากคิดย้อนกลับจากผลของซีแบ็ค นั่นคือใช้โลหะที่แตกต่างกันสองชนิดมาเชื่อมต่อทั้งสองเข้าด้วยกันแล้วจ่ายพลังงานจากภายนอกเข้าไป ก็จะเป็นเหตุให้เกิดกระแสไหลในวงจร เพราะจากคุณสมบัติในการส่งไฟฟ้าและความร้อนของโลหะ พบว่าขั้วหนึ่งจะเกิดความร้อน (T2)และอีกขั้วหนึ่งจะเกิดความเย็น (T1) ขึ้น โดยผลดังกล่าวเรียกว่า “ผลของเพลเทียร์” (Peltier effect) และถูกนำไปใช้งานพิเศษสำหรับการทำความเย็นกับส่วนของระบบอิเล็กทรอนิกส์ หรือแม้กระทั่งเครื่องทำความเย็นขนาดเล็ก

    รูปที่ 3 แสดงผลของเพลเทียร์


    ตารางแสดงแรงเคลื่อนของเทอร์โมคัปเปิล (Thermocouple Table)
    ตารางเทอร์โมคัปเปิลจะให้แรงเคลื่อนสำหรับเทอร์โมคัปเปิลแต่ละชนิด เมื่ออ้างอิงกับจุดอ้างอิงที่กำหนด (00c) ณ อุณหภูมิที่จุดวัดต่างๆ พบว่าที่อุณหภูมิ 2100c เทอร์โมคัปเปิลชนิด j เมื่ออ้างอิงที่ 00c จะมีแรงเคลื่อนเป็น
                                    V(2100c)  = 11.3 mV(ชนิด J, 00c ref.)
    ในทางกลับกัน ถ้าเราวัดแรงเคลื่อนได้ 4.768 mV กับชนิด s และอุณหภูมิอ้างอิงที่ 00cเราพบว่า
                                T(4.768 mv) = 5550c (ชนิด s, 00c ref.)
    แต่บางกรณี แรงเคลื่อนที่วัดได้จะไม่ตรงกับค่าในตาราง จึงจำเป็นต้องมีการแบ่งสเกล(interpole) ระหว่างค่าในตาราง ซึ่งหาได้จากสมการการแบ่งสเกลดังนี้


    เมื่อ                     VM =  คือแรงเคลื่อนที่วัดได้จากมิเตอร์
                VH และ   VL =  ค่าแรงเคลื่อนของ  TH และ TL  อ่านได้จากตารางโดย VH  อยู่สูง    
                                       กว่า  VM และ VL ต่ำกว่า VM
                           TH  และ TL  =  ค่าอุณหภูมิที่ตรงกับค่าแรงเคลื่อน VH  และ VL  ตามลำดับ


    การเปลี่ยนจุดอ้างอิงของตาราง ( Change of Table Reference)
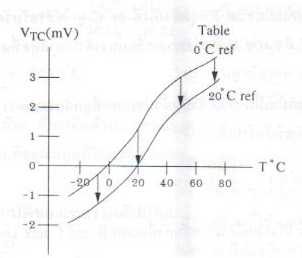
    หากอุณหภูมิอ้างอิงแตกต่างจากตารางเทอร์โมคัปเปิลที่กำหนดไว้ เราก็ยังสามารุถใช้ค่าจากตารางนี้เป็นฐานในการคำนวณได้ ข้อควรจำคือเมื่อวัดอุณหภูมิเดียวกันแต่เปลี่ยนไปใช้จุดอ้างอิงที่สูงกว่าจะทำให้แรงเคลื่อนทางเอ้าท์พุตถูกกดให้ต่ำลง ดังรูปที่ 4
    เช่นนำเทอร์โมคัปเปิลชนิด J ซึ่งมีจุดอ้างอิงที่ 30 0c ไปวัดที่ 4000c วิธีการหาแรงเคลื่อนใหม่ที่ได้คือ ขั้นแรกหาแรงเคลื่อน ณ อุณหภูมิที่ต้องการอ้างอิงใหม่จากตาราง ใหนที่นี้คือ 300c  ณ จุดอ้างอิง 00c จากภาพผนวก ข. พบว่ามีแรงเคลื่อน 1.54 mV (เรียกค่าที่หาได้นี้ว่าตัวประกอบ) หลังจากนั้นก็นำค่านี้ไปลบออกจากแรงเคลื่อนที่จุดวัดที่ 400 0c เมื่อจุดอ้างอิงเป็น 00c หรือเขียนเป็นขั้นตอนได้ดังนี้


    รูปที่ 4 แสดงการเปลี่ยนจุดอ้างอิงจาก 0 ถึง 200C ซึ่งจะสมดุลกับ
    การเลื่อนลงของเส้นโค้งแรงเคลื่อนเทอร์โมคัปเปิล

    V(300c)  = 1.54 mV (ชนิด J , 00c ref.) ขั้นแรก
    และ V(4000c) = 21.85 mV (ชนิด J ,00c ref.)ขั้นที่สอง
    นำค่า (ตัวประกอบ) ที่ได้จากขั้นที่สองมาลบออกจากขั้นแรก ทำให้ได้แรงเคลื่อนซึ่งขึ้นอยู่กับความแตกต่างนี้เป็น
    V(4000c) = 20.31 mV (ชนิด J ,300c ref.)
    เพื่อหลีกเลี่ยงความสับสนของจุดอ้างอิงจะเขียนในแบบใหม่ เช่น Vj0 จะหมายถึงแรงเคลื่อนของเทอร์โมคัปเปิลชนิด J อ้างอิงที่ 0 0c และ Vj30 หมายถึงของชนิด J อ้างอิงที่ 300c

    คุณสมบัติของเทอร์โมคัปเปิลแบบมาตรฐาน(Characteristic of Standard Thermocouples)
    1.ความไว (Sensitivity) จากตารางแรงเคลื่อนของ NBS แสดงว่าย่านของแรงเคลื่อนจากเทอร์โมคัปเปิลจะมีค่าน้อยกว่า 100 mV แต่ความไวที่แท้จริงในการใช้งานจะขึ้นอยู่กับการใช้วงจรปรับสภาพสัญญาณและตัวเทอร์โมคัปเปิลเอง


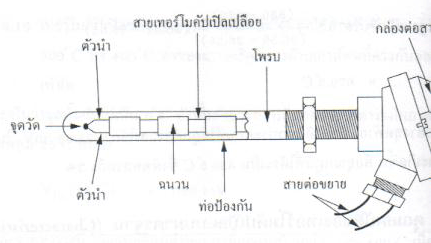
    รูปที่5 แสดงโครงสร้างของเทอร์โมคัปเปิล

    2.โครงสร้าง (Construction) โครงสร้างของเทอร์โมคัปเปิลมีลักษณดังรูปที่5 โดยต้องมีลักษณะดังนี้คือ: มีความต้านทานต่ำ ให้สัมประสิทธิ์อุณหภูมิสูง ต้านทานต่อการเกิดออกไซด์ที่อุณหภูมิสูงๆ ทนต่อสภาวะแวดล้อมที่นำไปใช้วัดค่า และเป็นเชิงเส้นสูงที่สุดเท่าที่จะเป็นไปได้ ตัวฝักหรือท่อป้องกันส่วนมากจะทำจากแสตนเลส ความไวของเทอร์โมคัปเปิลขึ้นอยู่กับความหนาของท่อป้องกันทั้งเยอรมันเนียมและซิลิคอนจะทำให้คุณสมบัติการเกิดเทอโมอิเล็กทริกจึงใช้กันมากในอุปกรณ์ทำความเย็น (peltier element) มากกว่าที่จะใช้เป็นเทอร์โมคัปเปิลวัดอุณหภูมิ
    ขนาดของสายเทอร์โมคัปเปิลกำหนดได้จากการใช้งานแต่ละอย่าง และมีขนาดจาก #10 ในสภาวะแวดล้อมที่ไม่คงที่ จนถึงขนาด # 30 หรือแม้กระทั่ง 0.02 mm ซึ่งเป็นสายแบบไมโครไวร์(microwire) ที่ใช้กับการวัดอุณหภูมิการกลั่นในงานทางชีววิทยา

    3.ย่านการใช้งาน (Range) ย่านอุณหภูมิการใช้งานและความไวในการวัดของเทอร์โมคัปเปิล แต่ละตัว จะแตกต่างกันตามแต่ละสมาคมจะกำหนด ในส่วนที่สำคัญคือค่าแรงเคลื่อนที่ออกมาจากแต่ละอุณหภูมิ จะต้องอ้างอิงกับตารางค่ามาตรฐานของแต่ละสมาคมที่ใช้ให้ถูกต้องเป็นเอกภาพเดียวกันหมดทั้งระบบ
    4. เวลาตอบสนอง (Time Response) เวลาตอบสนองของเทอร์โมคัปเปิลขึ้นอยู่กับขนาดของสายและวัสดุที่นำมาทำท่อป้องกันตัวเทอร์โมคัปเปิล
    5.การปรับสภาพสัญญาณ (Signal Conditioning) ปกติแรงเคลื่อนของเทอร์โมคัปเปิลจะมีขนาดน้อยมากจึงจำเป็นต้องมีการขยายสัญญาณโดยใช้ออปแอมป์ขยายความแตกต่างที่มีอัตราขยายสูงๆ

    การใช้งานเทอร์โมคัปเปิลมาตรฐาน (Characteristic in Application of Thermocouple Standard Type)
    ในปัจจุบัน พบว่ามีเทอร์โมคัปเปิลมาตรฐานอยู่ 7 ชนิดตามมาตรฐานของ ANSI และ ASTM โดยการจำแนกตามประเภทของวัสดุที่ใช้ทำได้แก่
    1.เทอร์โมคัปเปิลแบบ S ประดิษฐ์โดยนาย Le Chatelier ในปี 1886
    ข้อดีของแบบ S
    • เหมาะกับการใช้งานในสภาวะที่เกิดปฏิกิริยาเคมีแบบออกซิไดซิง(oxidizing)
    • เหมาะกับการใช้งานในสภาวะงานเฉื่อย (inert) คืองานที่ไม่เปลี่ยนแปลงปฏิกิริยาใดๆ ได้ง่าย ๆ
    • นิยมใช้กับงานวัดตัวแปรที่มีอุณหภูมิสูง เช่น เตาหลอมเหล็ก
    • วัดอุณหภูมิต่อเนื่องได้จากช่วง 0 ถึง 15500c และอุณหภูมิช่วงสั้นได้จากช่วงประมาณ –50ถึงประมาณ 17000c
    • หากอยู่ภายใต้สภาวะที่เหมาะสมจะให้ความเที่ยงตรงสูงที่สุด
    • ใช้ในการสอบเทียบ ตั้งแต่จุดแข็งตัวของแอนติโมนี (630.740c) จนถึงจุดแข็งตัวของทองแดง (1064.430c) ตามมาตรฐาน IPTS 68

    ข้อเสียของแบบ s
    • ต้องใช้ท่อป้องกันในทุกสภาวะบรรยากาศ
    • ไม่เหมาะกับงานที่มีปฏิกิริยาแบบรีดิวซิง (reduzing)
    • ไม่เหมาะกับงานที่เป็นสูญญากาศ(vacuum)
    • ไม่เหมาะกับงานที่มีไอโลหะ เช่น สังกะสี ตะกั่ว
    • ไม่เหมาะกับงานที่มีไอของอโลหะ เช่น จำพวก อาเซนิก ซัลเฟอร์ ฟอสฟอรัส เพราะจะมีอายุการใช้งานสั้นลง

    2.เทอร์โมคัปเปิลแบบ R เป็นแบบที่เหมาะกับการวัดอุณหภูมิสูง ๆ
    ข้อดีของแบบ R
    • ให้แรงเคลื่อนทางด้านเอาท์พุตสูงกว่าแบบ S
    • วัดอุณหภูมิต่อเนื่องได้จากช่วง 0 ถึง 16000c
    • วัดอุณหภูมิช่วงสั้นได้จากช่วง-50 ถึงประมาณ 17000c
    • เหมาะกับการวัดอุณหภูมิสูงๆ เช่น ในเตาหลอมเหล็ก อุตสาหกรรมแก้ว
    • ทนทานต่อการกัดกร่อน และให้เสถียรภาพของอุณหภูมิที่ดี

                ส่วนลักษณะข้อเสียเช่นเดียวกับแบบ S แต่ส่วนที่เพิ่มเติมคือ ให้ความเป็นเชิงเส้นต่ำเพิ่ม              
                อุณหภูมิต่ำกว่า 5400c
    3.เทอร์โมคัปเปิลแบบ B ผลิตครั้งแรกเมื่อปี 1954 ในประเทศเยอรมัน
    ข้อดีของแบบ B
    • วัดอุณหภูมิต่อเนื่องได้จากช่วงประมาณ 100 ถึงประมาณ 16000c
    • วัดอุณหภูมิช่วงสั้นได้จากช่วงประมาณ 50 ถึงประมาณ 17500c
    • แข็งแรงกว่าแบบ S และแบบ R
    • เหมาะกับการใช้งานในสภาวะที่มีปฏิกิริยาแบบออกซิไดซิงและสภาวะเฉื่อย ให้ความเป็นเชิงเส้นของสัญญาณ (linearity) ดี

    ข้อเสียของแบบ B
    • ให้แรงเคลื่อนของไฟฟ้าน้อยกว่าแบบอื่น ๆ เมื่อวัดอุณหภูมิที่เงื่อนไขเดียวกัน
    • ไม่เหมาะกับสภาวะที่ก่อให้เกิดปฏิกิริยาแบบรีดิวซิง
    • ไม่เหมาะกับสภาวะที่เป็นสุญญากาศ
    • ไม่เหมาะกับสภาพงานที่มีไอของโลหะและอโลหะเช่นเดียวกับแบบ Rและ S
    • ให้ค่าแรงเคลื่อนไฟฟ้าสองค่า (double value region)จากอุณหภูมิในช่วง

          0-42 0c(ดังรูปตัวอย่างด้านล่าง) ทำให้ไม่สามารถทาราบได้ว่าที่แรงเคลื่อนไฟฟ้านั้นมี
          อุณหภูมิเป็นเท่าใด เช่นที่อุณหภูมิ 00cจะแรงเลื่อนไฟฟ้าเท่ากับ 420c
    • ให้ความชัน(การเปลี่ยนแปลงแรงเคลื่อนต่ออุณหภูมิ) ของสัญญาณต่ำกว่าแบบอื่น ๆ


    4.เทอร์โมคัปเปิลแบบ J พบว่าหากใช้แพลทินัมมาทำเป็นเทอร์โมคัปเปิลความคุ้มทุนก็ลดลงไป ดังนั้นเพื่อที่จะทำให้เทอร์โมคัปเปิลราคาถูกลง จึงใช้วัตถุธาตุอื่นที่มีราคาถูกกว่ามาทดแทนแพลทินัม โดยรหัสสีตามมาตรฐาน BS มีดังนี้ ถ้าขั้วบวก จะเป็นสีดำ ขั้วลบจะเป็นสีขาว ทั้งตัวจะเป็นสีดำ
    ความแน่นอนตามมาตรฐาน BS 1797 Part 30 , 1993ได้แก่
    1. Class 1 = -400C ถึง  +7500C   0.004 x t      หรือ  1.50C
    2. Class 2 = -400C ถึง  + 7500C   0.0075 x t   หรือ  2.50C
    เมื่อ  t   คือ อุณหภูมิจริง
    ข้อดีของแบบ J
    • ให้อัตราการเปลี่ยนแปลงแรงเคลื่อนไฟฟ้าต่ออุณหภูมิได้ดี
    • มีราคาถูกกว่าแบบที่ทำจากธาตุบริสุทธิ์
    • ตามมาตรฐาน BS 7937 Part 30 สามารถวัดอุณหภูมิได้ต่อเนื่องจากช่วงประมาณ –210 ถึง 12000c
    • เหมาะกับสภาพงานที่เป็นสุญญากาศงานที่ งานที่ก่อให้เกิดปฏิกิริยาออกซิไดซิง และงานที่อยู่ในสภาพเฉื่อย เมื่ออุณหภูมิไม่เกิน 7600c
    • นิยมใช้ในอุตสาหกรรมพลาสติก
    • เป็นแบบที่นิยมใช้ ราคาไม่แพง

    ข้อเสียของแบบ J
    • วัดอุณหภูมิได้ต่ำกว่าแบบ T
    • ไม่เหมาะสมมากนักกับงานที่มีอุณหภูมิต่ำกว่า 00c
    • หากวัดที่อุณหภูมิสูงกว่า 5380c จะเกิดปฏิกิริยาออกซิไดซิงที่สายซึ่งทำจากเหล็กด้วยอัตราสูง
    • หากใช้งานนานเกินช่วง 20 ปี ส่วนผสมทางเคมี คือ แมงกานีสในเหล็กจะเพิ่มขึ้น 0.5% ทำให้คุณสมบัติของแรงเคลื่อนไฟฟ้าเปลี่ยนแปลงตามไปด้วย

    5.เทอร์โมคัปเปิลแบบ K ธาตุหนึ่งที่เป็นฐานสำหรับการสร้างคือ นิกเกิล เทอร์โมคัปเปิลชนิดนี้เริ่มผลิตให้เป็นมาตรฐานตั้งแต่ปี ค.ศ. 1916 โดยพื้นฐานการผลิต ขั้วหนึ่งจะเป็นนิกเกิลที่เจือปนด้วยอะลูมิเนียมส่วนอีกด้านที่เจือปนด้วยโครเมียม เพราะว่าในปี ค.ศ. 1916 ยังไม่สามารถสร้าง
    นิเกิลลบบริสุทธิ์ได้จึงได้เติมสารไม่บริสุทธิ์ต่าง ๆ ในส่วนผสมของวัสดุชนิด K แต่ในปัจจุบันได้มีการระมัดระวังส่วนผสมที่จะทำให้เกิดความไม่บริสุทธิ์ดังกล่าวเพื่อเหตุผลในการบำรุงรักษาและสอบเทียบ
    ด้วยเหตุนี้เทอร์มคัปเปิลชนิด K ที่กำหนดเป็นค่ามาตรฐานจะไม่ใช้โลหะผสมแต่โดยทั่วไปจะผสมธาตุพิเศษเข้าไปเพื่อปรับปรุงคุณภาพของแรงเคลื่อน/อุณหภูมิของจุดหลอมละลายที่กำหนดไว้ข้อควรระวังในการใช้งานของชนิด K มีดังนี้
    1. ขั้วลบของเทอร์โมคัปเปิลจะเป็นวัสดุเฟอร์โรแมกเนติก (เหล็กที่เป็นสารแม่เหล็ก) ที่อุณหภูมิห้อง แต่ที่จุดคิวรีของมัน ( curie point คืออุณหภูมิที่มันเปลี่ยนจากคุณสมบัติเหล็กไปเป็นแม่เหล็ก) อยู่ในช่วงที่ใช้งานพอดี ทำให้เกิดการเปลี่ยนแปลงแรงเคลื่อนทางเอาต์พุตอย่างทันทีทันใด ยิ่งไปกว่านั้นพบว่าจุดคิวรีดังกล่าวจะขึ้นอยู่กับความเข้มข้นของโลหะผสม จุคิวรีนี้จะเปลี่ยนคุณสมบัติจากเทอร์โมคัปเปิลตัวหนึ่งให้เป็นเทอร์โมคัปเปิลอีกตัวหนึ่ง ดังนั้นจึงต้องทดลองหาการเปลี่ยนแปลงแรงเคลื่อนที่ไม่ทราบค่า ณ อุณหภูมิที่เราไม่ทราบค่านี้
    2. ที่อุณหภูมิสูง ๆ (ช่วง 2000c ถึง 6000c )เทอร์โมคัปเปิลชนิด K จะมีผลของฮีสเตอร์รีซีสเกิดขึ้นขณะที่มันอ่านค่าเมื่ออุณหภูมิเพิ่มขึ้นและในช่วงที่อุณหภูมิลดลง ซึ่งเป็นช่วงที่ไม่สามารถจะคาดเดาการเปลี่ยนแปลงแรงเคลื่อนได้
    3. ที่อุณหภูมิ 10000c ขั้วของเทอร์โมคัปเปิลชนิด K จะเกิดออกไซด์ เป็นเหตุให้มีการเปลี่ยนแปลงแรงเคลื่อน
    4. การใช้โคบอลต์เป็นโลหะผสมสำหรับเทอร์โมคัปเปิลชนิด K จะทำให้เกิดปัญหาในอุตสาหกรรมนิวเคลียร์ หรือในพื้นที่อื่น ๆ ที่มีฟลักซ์นิวตรอนสูง ๆ ธาตุบางตัวจะรับเอาการปลดปล่อยนิวเคลียร์ จึงทำให้เปลี่ยนแปลงแรงเคลื่อนทางด้านเอาต์พุต

    ย่านการทำงานและความแน่นอนของเทอร์โมคัปเปิลในงานอุตสาหกรรม ที่กำหนดโดยมาตรฐาน IEC 584( รหัสสำหรับการวัดอุณหภูมิโดยใช้เทอร์โมคัปเปิล) ช่วงนการวัดอุณหภูมิต่อเนื่องของเทอร์โมคัปเปิลแบบนี้จะเป็น –2700c ถึง +1,3700c
    โดยมีระดับความแน่นอนซึ่งกำหนดโดยมาตรฐาน IEC 584 (ตารางอ้างอิงสำหรับเทอร์โมคัปเปิลนานาชาติ เป็นดังนี้
    1. Class 1 = -400C ถึง  +1,0000C   0.004 x t      หรือ  1.50C
    2. Class 2 = -400C ถึง  + 1,2000C   0.0075 x t   หรือ  2.50C
    3. Class 1 = -2000C ถึง  +400C       0.015 x t     หรือ  2.50C
               เมื่อ t อุณหภูมิจริงที่ทำการวัด
    รหัสสีสำหรับสายเทอร์โมคัปเปิลกำหนดโดยมาตรฐาน BS 4937 part 30 ,1993
    (รหัสสีตามมาตรฐานอังกฤษสำหรับสายชดเชยแบบคู่ของเทอร์โมคัปเปิล) สำหรับชนิด K ขั้วบวกจะเป็นสีเขียว ขั้วลบจะเป็นสีขาว ถ้าตลอดทั้งตัวจะเป็นสีเขียว ส่วนสายชดเชยสัญญาณ (ชนิด vx) ก็เหมือนกับสีด้านบนที่กล่าวมา โดยสรุป


    ข้อดีของแบบ K
    • เป็นแบบที่นิยมใช้แพร่หลายมากที่สุด
    • สำหรับการวัดอุณหภูมิช่วงสั้น ๆ จะวัดได้จาก –1800c ถึงประมาณ 1,3500c
    • สามารถใช้วัดในงานที่มีปฏิกิริยาออกซิไดซิง หรือสภาวะแบบเฉื่อย(inert) ได้ดีกว่าแบบอื่น ๆ
    • สามารถใช้กับสภาพงานที่มีการแผ่รังสีความร้อนได้ดี
    • ให้อัตราการเปลี่ยนแรงเคลื่อนไฟฟ้าต่ออุณหภูมิดีกว่าแบบอื่น ๆ (ความชันเกือบเป็น 1) และมีความเป็นเชิงเส้นมากที่สุดในบรรดาเทอร์โมคัปเปิลด้วยกัน

    ข้อเสียของแบบ K
    • ไม่เหมาะกับการวัดที่ต้องสัมผัสกับปฏิกิริยารีดิวซิงและออกซิไดซิงโดยตรง
    • ไม่เหมาะกับงานที่มีไอของซัลเฟอร์
    • ไม่เหมาะกับสภาพงานที่เป็นสุญญากาศ (ยกเว้นจะใช้ในช่วงเวลาสั้นๆ)
    • หลังการใช้งานไป 30 ปี ทำให้ส่วนผสมทางเคมีเปลี่ยนไป เป็นผลทำให้คุณสมบัติของแรงเคลื่อนไฟฟ้าเปลี่ยนไป


    6.เทอร์โมคัปเปิลแบบ T
    ข้อดีของแบบ T
    • ดีกว่าแบบ K ตรงที่สามารถวัดอุณหภูมิได้ต่ำกว่า นั่นคือเหมาะกับการวัดอุณหภูมิต่ำกว่าจุดเยือกแข็งของน้ำ เช่นในห้องเย็น ตู้แช่แข็ง
    • ให้ความแน่นอนในการวัดดีกว่าแบบ K (ช่วงที่ต่ำกว่า 1000c ความแน่นอนจะเป็น 1%)
    • มีเสถียรภาพในการวัดอุณหภูมิดี
    • การวัดสภาพงานที่เป็นสุญญากาศงานที่มีปฏิกิริยาแบบออกซิไดซิงรีดิวซิงและงานที่มีปฏิกิริยาแบบเฉื่อยจะทำได้ดี
    • วัดอุณหภูมิอย่างต่อเนื่องได้จากช่วง –185 ถึง 3000c และวัดอุณหภูมิแบบช่วงสั้นๆ ได้จากช่วง –250 ถึง 400 0c
    • ทนต่อบรรยากาศที่มีการกัดกร่อนได้ดี


    ข้อเสียของแบบ T

    • เป็นแบบที่วัดอุณหภูมิช่วงบวกได้น้อยกว่าแบบอี่นๆ
    • หากใช้วัดอุณหภูมิที่สูงกว่า 370 0cจะทำให้เกิดออกไซมาก
    • ไม่เหมาะกับการวัดอุณหภูมิที่สัมผัสกับการแผ่รังสีความร้อนโดยตรง(ทำให้ส่วนผสมของวัสดุที่ใช้ทำเปลี่ยนไป คุณสมบัติทางไฟฟ้าเปลี่ยนไปด้วย)
    • เมื่อใช้งานไปนาน ๆ ในช่วง 20 ปี ส่วนผสมของนิเกิลและสังกะสี จะเพิ่มประมาณ 10%  ทำให้คุณสมบัติทางไฟฟ้าเปลี่ยนแปลงไปเช่นกัน
    • คุณสมบัติของแรงเคลื่อนต่ออุณหภูมิไม่เป็นเชิงเส้น (แต่ก็ปรับปรุงได้จากวงจรปรับสภาพสัญญาณ)

    7.เทอร์โมคัปเปิลชนิด E
    ข้อดีของแบบ E
    • ให้แรงเคลื่อนไฟฟ้าสูงสุดเมื่อวัดอุณหภมิเทียบกับแบบอื่น ๆ ในสภาวะเดียวกัน
    • วัดอุณหภูมิต่อเนื่องได้จากช่วง 0 ถึง 8000c
    • คุณสมบัติอื่น ๆ คล้ายกับแบบ K

    การแก้ไขให้ระบบวัดอุณหภูมิด้วยเทอร์โมคัปเปิลให้ทำงานได้ดีขึ้น ต้องปฏิบัติดังนี้
    1.ใช้สายเทอร์โมคัปเปิลขนาดใหญ่ที่สุดที่จะเป็นไปได้ เพราะมันจะไม่พ่วงเอาความร้อนออกจากพื้นที่การวัดเข้ามา
    2. ถ้าต้องการใช้สายขนาดเล็ก ๆ ให้ใช้เฉพาะในขอบเขตที่ทำการวัด และใช้สายขยาย (extention wire) ในขอบเขตที่ไม่มีการเปลี่ยนแปลงอุณหภูมิกลางสาย
    3. หลีกเลี่ยงความเค้นทางกลและการสั่นสะเทือนที่มีผลให้เกิดความเครียดในสาย
      4.เมื่อใช้สายเทอร์โมคัปเปิลยาว ๆ ให้ต่อชีลด์ที่สายไปยังขั้วต่อสายของดิจิตอลโวลต์
       มิเตอร์ และใช้สายขยายสัญญาณแบบบิดเกลียว
    5.หลีกเลี่ยงบริเวณที่เต็มไปด้วยการเปลี่ยนแปลงของอุณหภูมิกลางสาย
    6.พยายามเลือกสายเทอร์โมคัปเปิลในพิกัดอุณหภูมิของมัน
    7. ป้องกันวงจรแปลง integrate A/D จากการรบกวน
    8. ใช้สายขยายเฉพาะที่อุณหภูมิต่ำ ๆ และการเปลี่ยนแปลงอุณหภูมิกลางสายน้อย ๆ
    9. ทดสอบและเก็บค่าความต้านทานของเทอร์โมคัปเปิลเก่า ๆ ไว้ พร้อมกับวัดค่าความต้านทานของเทอร์โมคัปเปิลเก็บไว้เป็นช่วง ๆ